3D-METALL- DRUCKER
Sicheres Pulvermanagement

DIE WICHTIGSTEN FAKTEN AUF EINEN BLICK
- Laserquelle: IPG Laser mit 200 W
- Kartuschensystem für pulversicheres Handling
- Fokusdurchmesser: 50 µm
- All-In-One-Softwarelösung
- wachsende Materialdatenbank: Eisen, Bronze, Gold, Silber, Platin etc.
- Filtersystem für reaktive Materialien und/oder Edelmetalle
- erreichbare Druckdichte: 99,9 %
AL3D-METAL 200

Der AL3D-METAL ermöglicht es, komplexe Gegenstände aus Metall schnell und präzise herzustellen. Der Metall-3D-Drucker fertigt Bauteile für hohe Qualitätsanforderungen — und reduziert dabei Materialeinsatz, Gewicht und Lieferzeiten

Eine große Datenbank an verifizierten Parametern für Edelstähle, Kobalt-Chrom, reaktive Materialien wie Titan sowie für verschiedene Edelmetalle steht ALPHA LASER Kunden zur Verfügung. Welche Metalle bzw. Legierungen Sie verarbeiten, bleibt Ihnen überlassen.

Der geschlossene Pulverkreislauf dieses 3D-Metalldruckers erhöht die Arbeitssicherheit, denn der Bediener kommt während des gesamten Druckprozesses nicht mit dem Pulver in Berührung.

Ein großer Vorteil ist der schnelle Pulverwechsel bei kurzer Reinigung des Systems. Zeit spart das 3D-Metall-Druck-Verfahren außerdem, weil die gedruckten Bauteile nicht oder nur gering nachbearbeitet werden müssen.

Die kleine Bauplattformgröße des AL-3D-METAL ermöglicht das pulversparende Drucken von Edelmetallen wie Gold, Platin und Silber. Der Laser-3D-Drucker AL3D-METAL unterstützt deshalb häufig Juweliere und Unternehmen in der Schmuckfertigung.

Mit seiner geringen Stellfläche von 600 x 617 mm eignet sich der 3D-Metalldrucker auch für Unternehmen mit begrenztem Platzangebot.
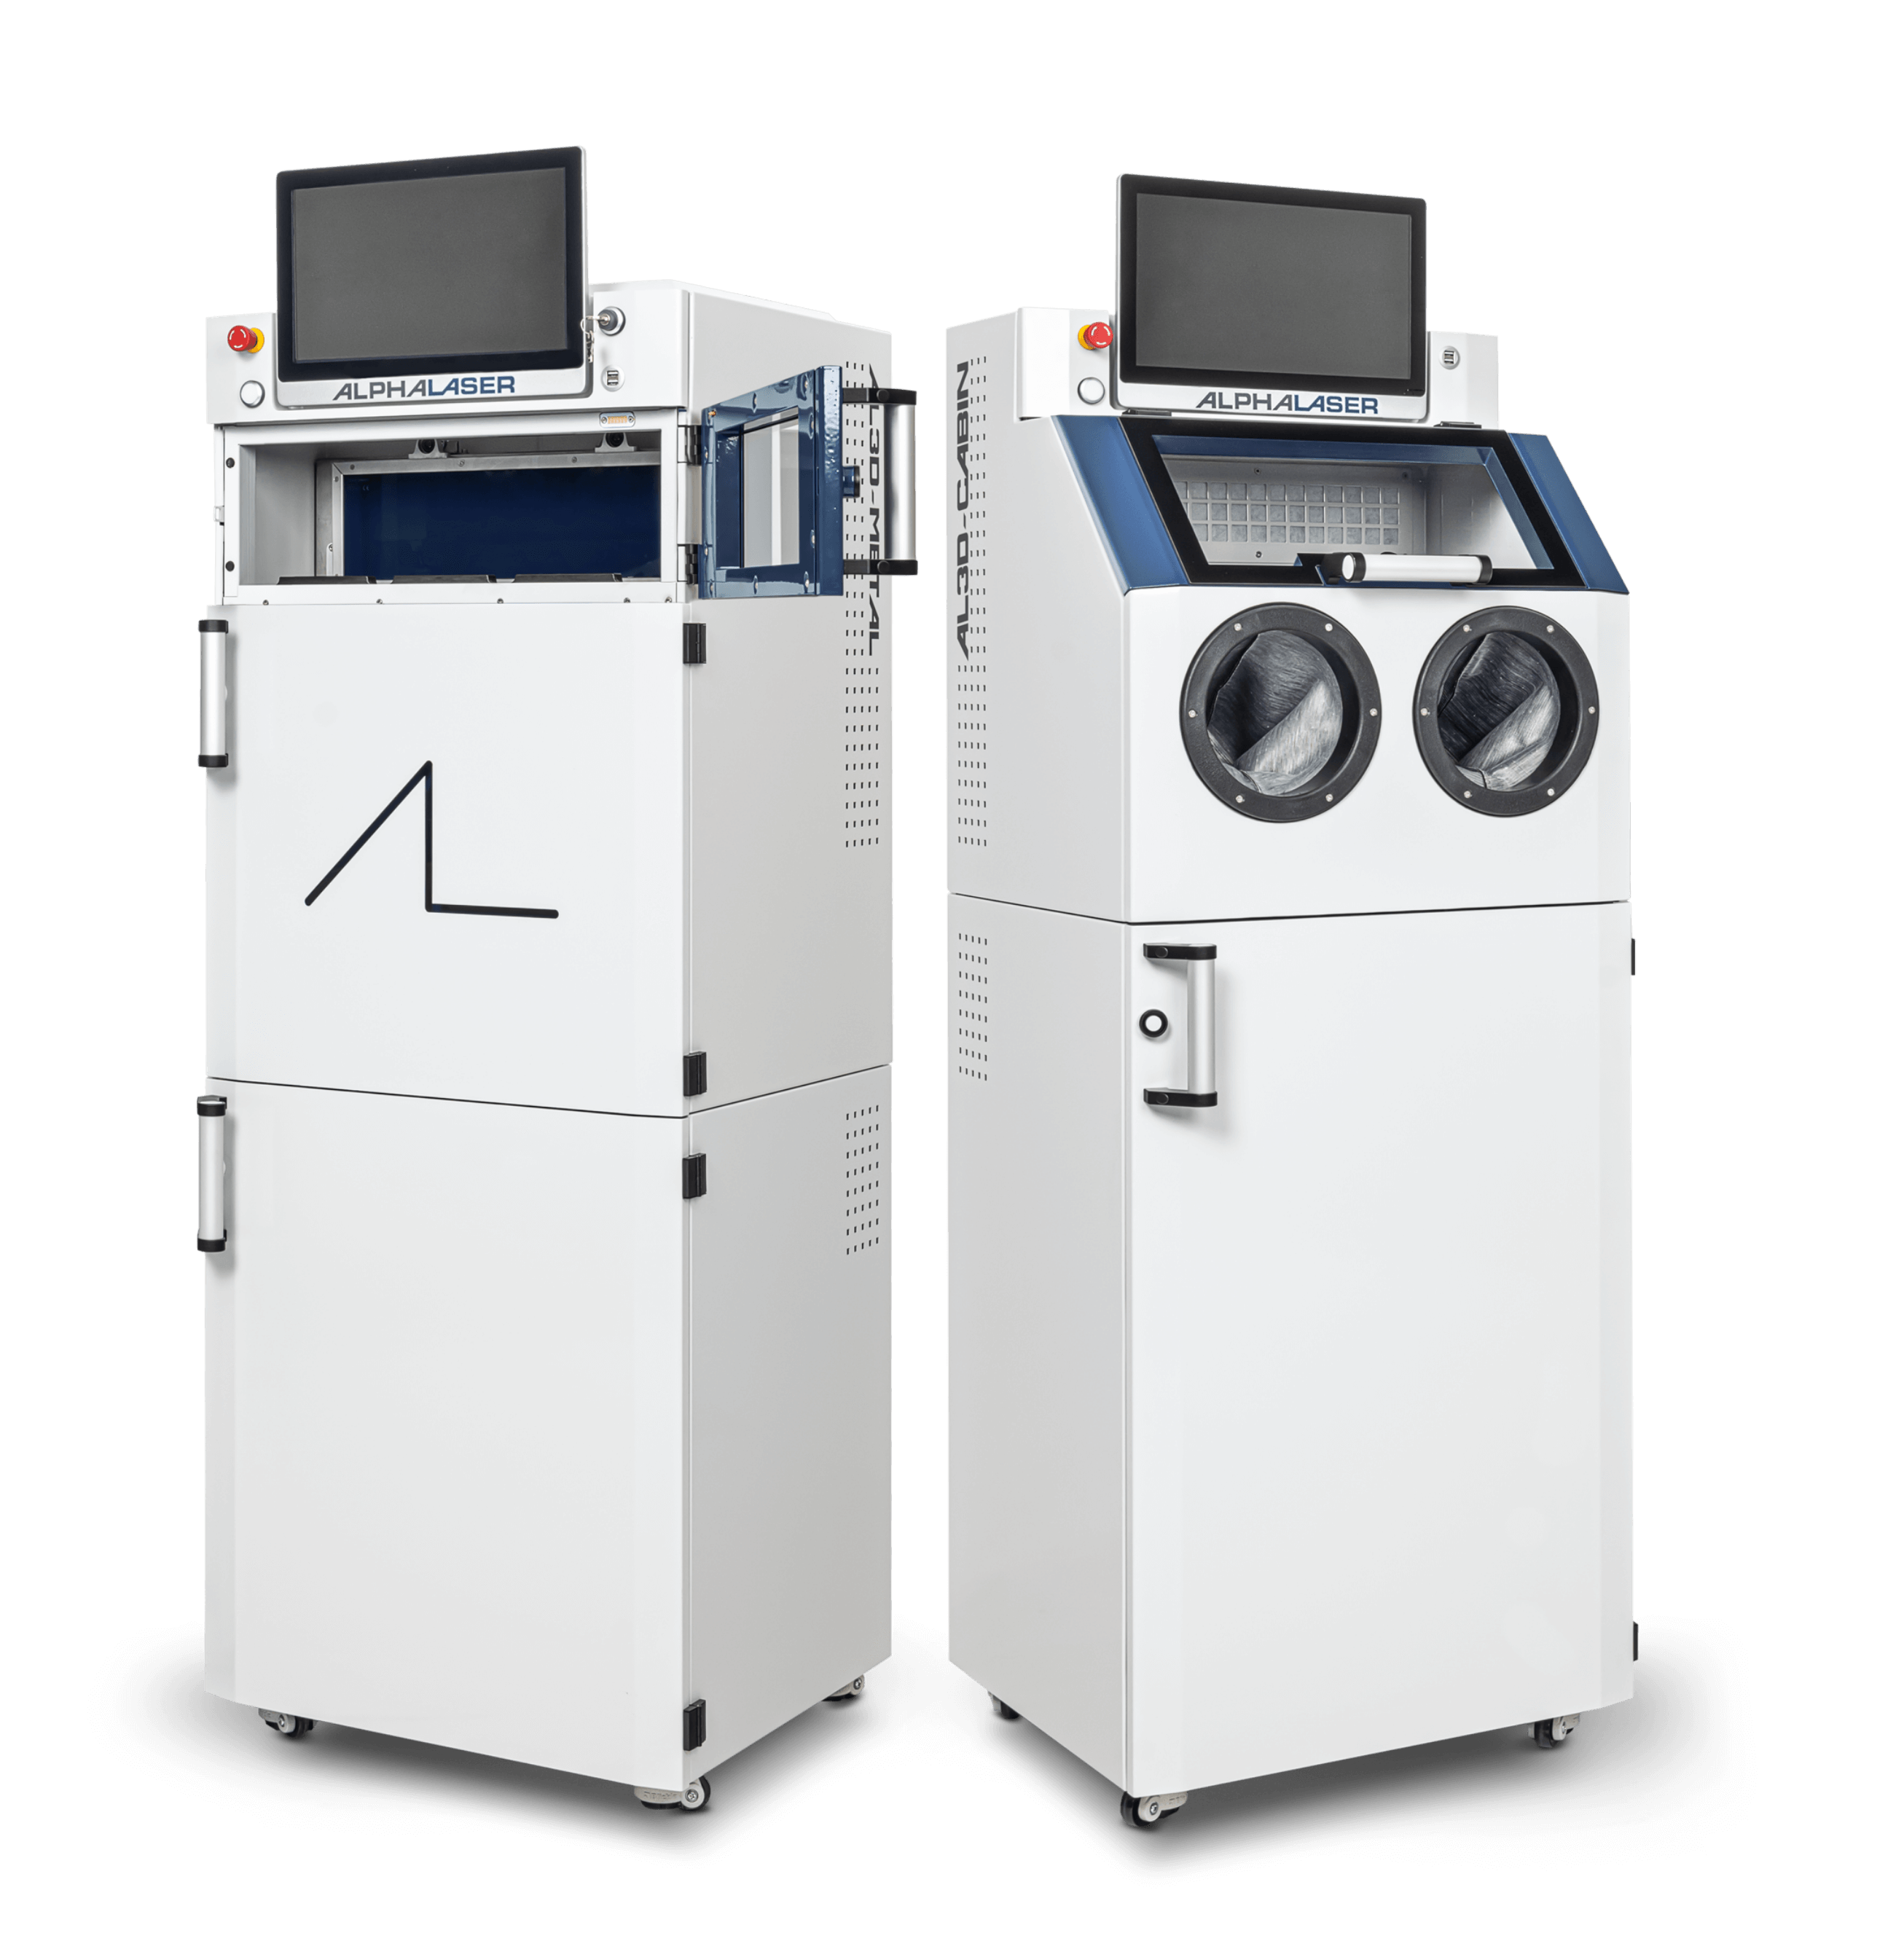
AL3D-METAL: Der Metall-3D-Drucker im Detail
Laser
Dank des IPG Faserlasers mit 200 Watt und dem F-theta Objektiv aus Quarz verfügt der AL3D-METAL 200 über eine hohe Laserleistung und gewährleistet optimale Druckergebnisse. Der feine 50 µm Laserspot und die hohe Strahlqualität des 3D-Druckers für Metall eignen sich auch für die Produktion sehr feiner und komplexer Geometrien und ermöglichen ein Höchstmaß an Gestaltungsfreiheit. Dank seines geringen Aufstellmaßes lässt sich der Drucker nahezu überall integrieren und der kombinierte Mischdruck aus verschiedenen Materialien rundet die Druckleistung des Metalldruckers für 3D-Fertigungen ab.
Darüber hinaus ermöglicht das pulverbettbasierte Laserschmelzen eine Druckdichte von 99,9 % – unabhängig davon, ob es sich um ALPHA LASER zertifiziertes Pulver samt der dazugehörigen Parameter handelt oder die Pulver- und Parameterfindung komplett frei stattfindet. Zudem ist die Metallfertigung mit dem 3D-Metalldrucker ressourcenschonend: Denn die Additive Fertigung von Metall ermöglicht eine hohe Pulverausbeute und Recycling.
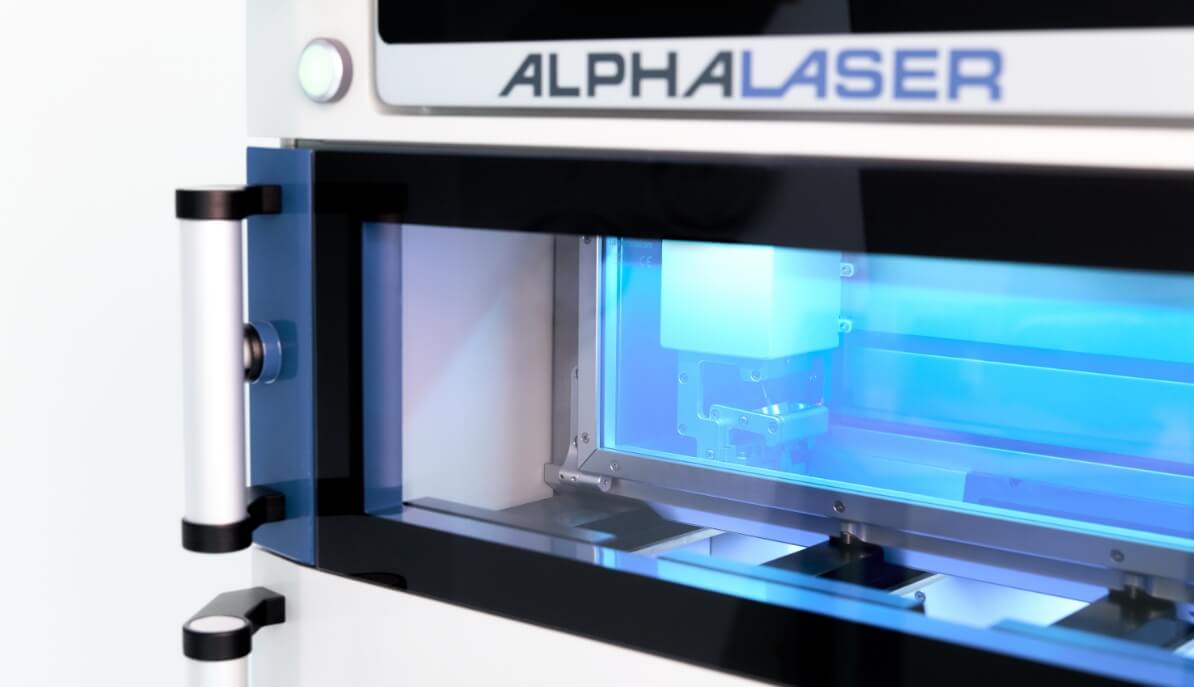
Kartusche(n)
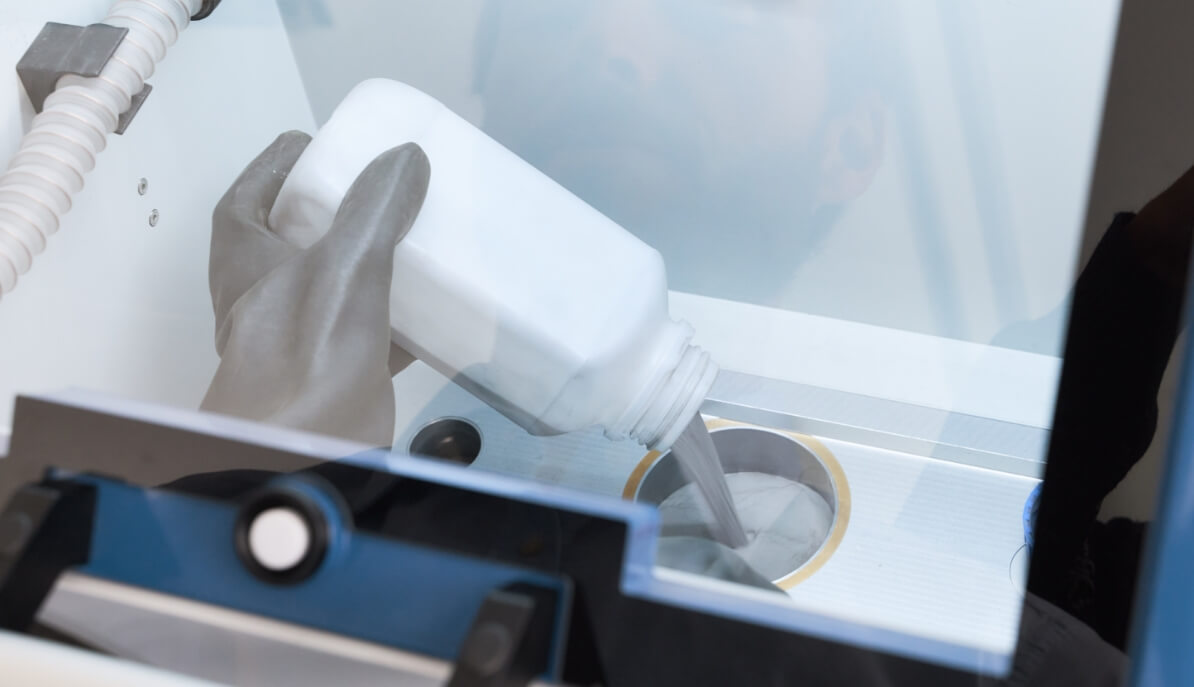
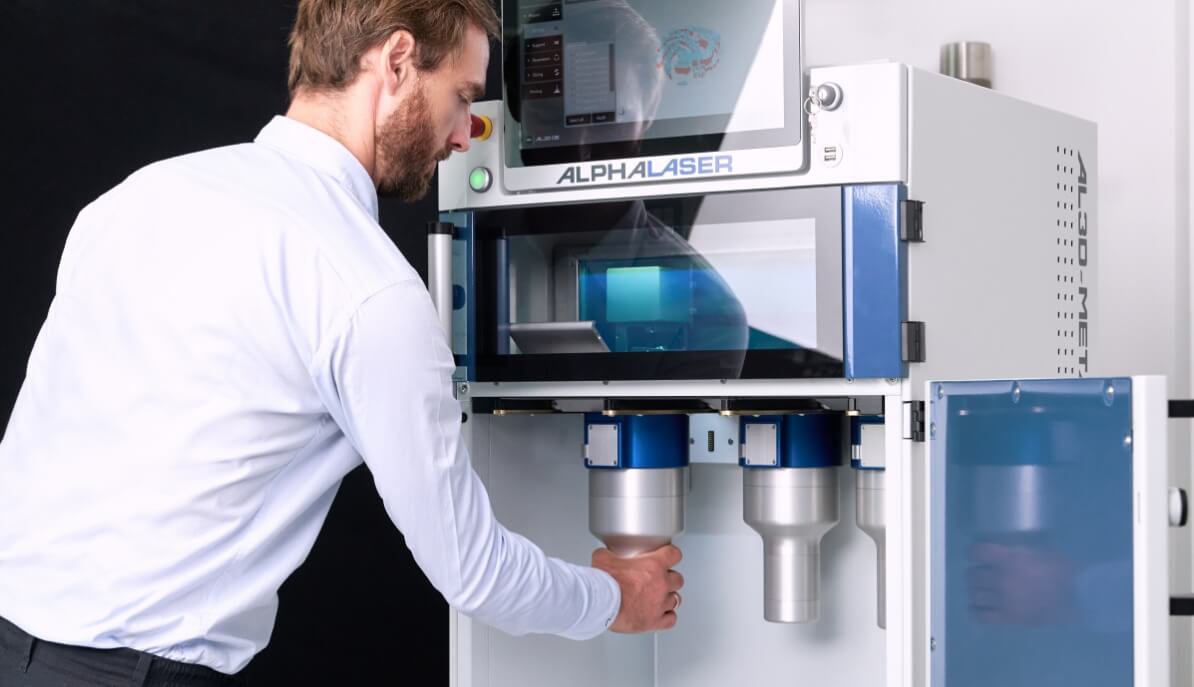
Schnell, sicher und unkompliziert – das garantiert das innovative Kartuschensystem des 3D-Metalldruckers. Selbst bei häufigen Pulverwechseln erfolgt die Einrichtung des 3D-Metalldruckers in kürzester Zeit: Befüllen Sie ganz einfach die Kartusche mit dem gewünschten Metallpulver, führen Sie diese in den 3D-Drucker für Metall ein, wählen Sie die passende Druckdatei aus und starten Sie den Prozess.
Dabei haben Sie die Möglichkeit, die voreingestellten Materialparameter zu nutzen oder individuelle Parameter zu erstellen. Diese Freiheit bietet eine hohe Flexibilität für Aufgabenstellungen in Forschung und Entwicklung sowie für zertifizierte Produktionsumgebungen.
Darüber hinaus ist das Kartuschensystem nicht nur nutzerfreundlich, sondern auch vielseitig einsetzbar: Zwei verschiedene Kartuschendurchmesser und drei verschiedene Kartuschenhöhen ermöglichen einen optimalen Pulvereinsatz. So ist die kleine Kartusche beispielsweise ideal für den Druck mit Edelmetallen und kann sicher im Safe aufbewahrt werden.
Software
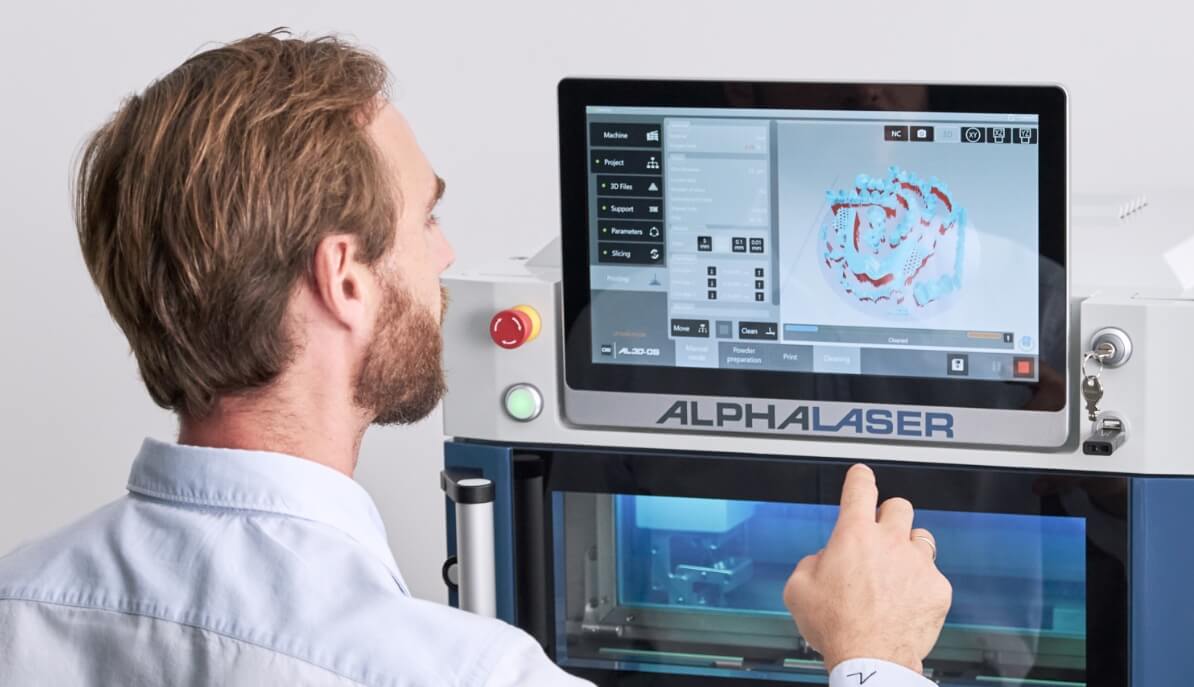
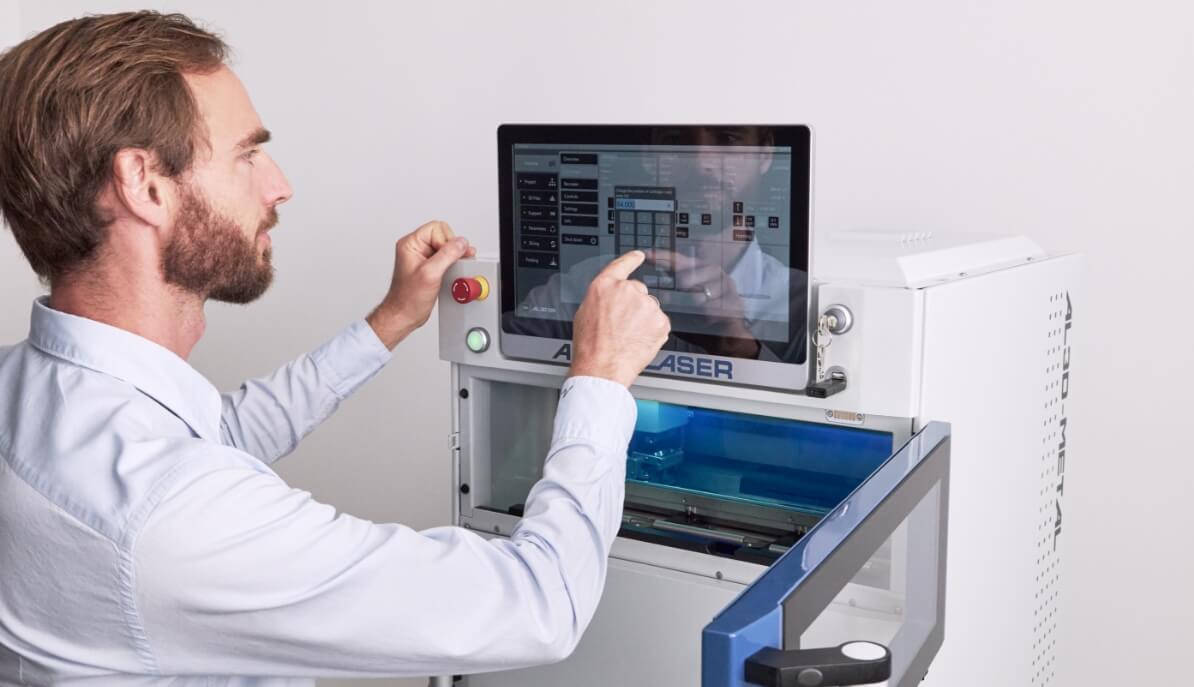
Dank der All-In-One-Software ist der 3D-Metalldruck so einfach wie noch nie: Software und Hardware sind beim AL3D-METAL 200 vereint. Die Fertigungssoftware führt Sie durch alle Vorgänge und lässt sich in kürzester Zeit auf individuelle Wünsche und Anforderungen einstellen. Dadurch ist keine Dritthersteller-Software nötig und Sie erhalten Soft- und Hardware aus einer Hand. Die Übergabe der CAD-Daten erfolgt an die intelligente Software AL3D-OS. 3D-Daten können unkompliziert importiert, angeordnet und mit Stützstrukturen versehen werden. Selbstverständlich müssen Sie nicht auf Ihre CAD-Software verzichten. Sie kann wie gewohnt zum Erzeugen von Modellen und Stützstrukturen genutzt werden.
Optimal für Forschung und Entwicklung ist die Möglichkeit, während des Druckprozesses die Parameter zu verändern. Dies ermöglicht eine effiziente Prozessentwicklung und Pulverevaluierung, während die Fertigung des Metalls per 3D-Druck schnell und sicher voranschreitet.
Um mögliche Fehler bereits zu Beginn auszuschließen, bietet die Software zudem die Möglichkeit einer Simulation des Druckprozesses.
Filtersystem
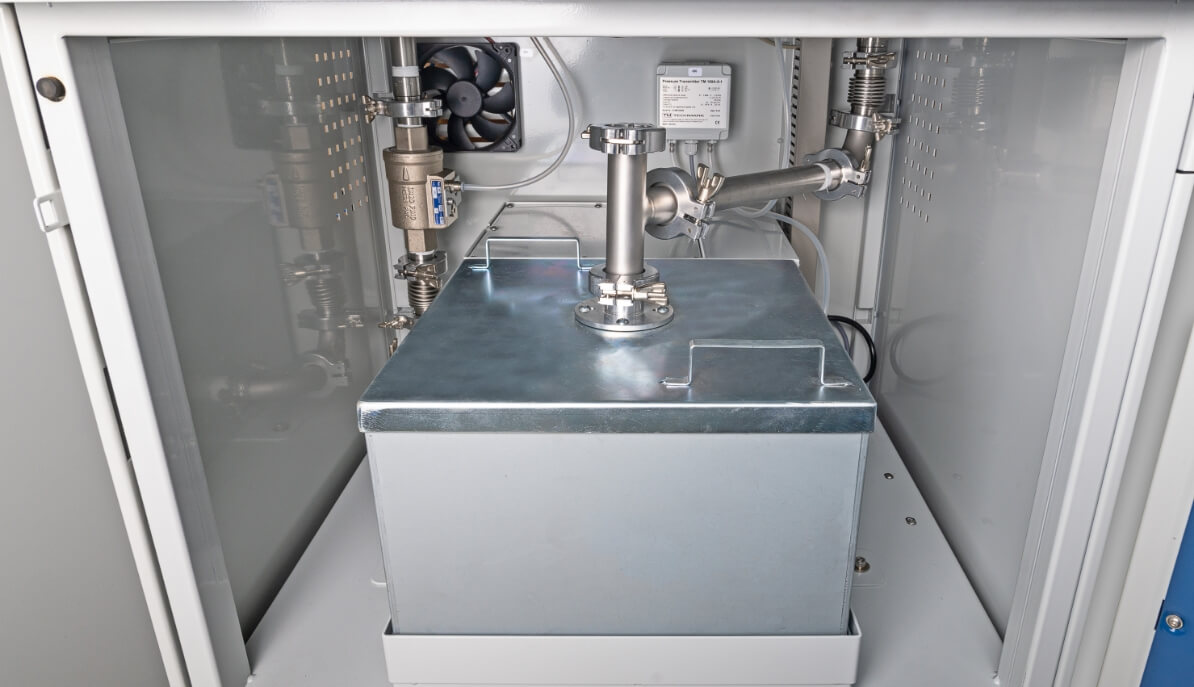
Neben dem gängigen Filter, der auch für reaktive Materialien geeignet ist, beinhaltet das praktische Filtersystem des AL3D-METAL 200 einen weiteren Filter aus Holz, um Edelmetalle zu drucken. Durch die Verbrennung des Holzfilters kann das Material im Anschluss wiedergewonnen werden.
AL3D-CABIN
Be-/Entpackstation
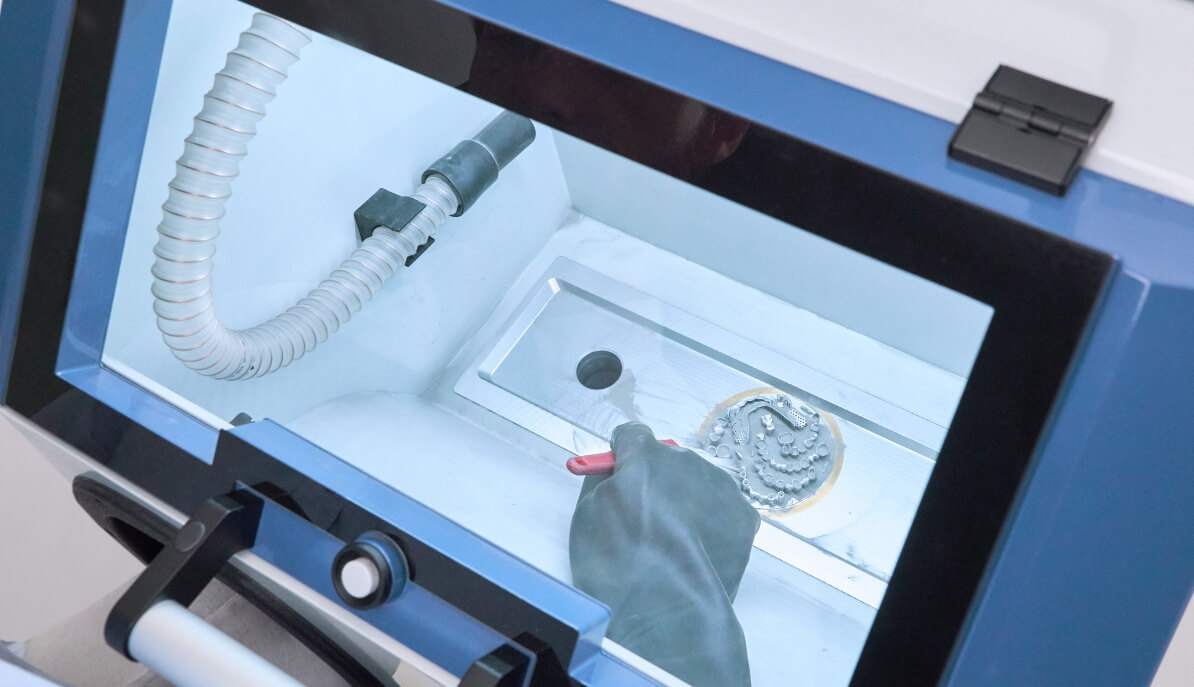
Die Be- und Entpackstation dient sowohl zum Befüllen als auch zum Entpacken der Kartusche. Sobald das Bauteil gedruckt ist, wird die Kartusche in die Entpackstation AL3D-CABIN eingeführt und das Bauteil vom Pulver getrennt. Das überschüssige Pulver kann in einer zweiten Kartusche oder einem Sammelbehälter aufgefangen werden. Die integrierte Absaugvorrichtung des 3D-Metalldruckers inkl. Anschluss externer Pulversauger bietet alle gängigen Möglichkeiten für das Recycling von Pulverresten.
Workflow
SO FUNKTIONIERT DER LASER-3D-DRUCK MIT DEM AL3D-METAL 200
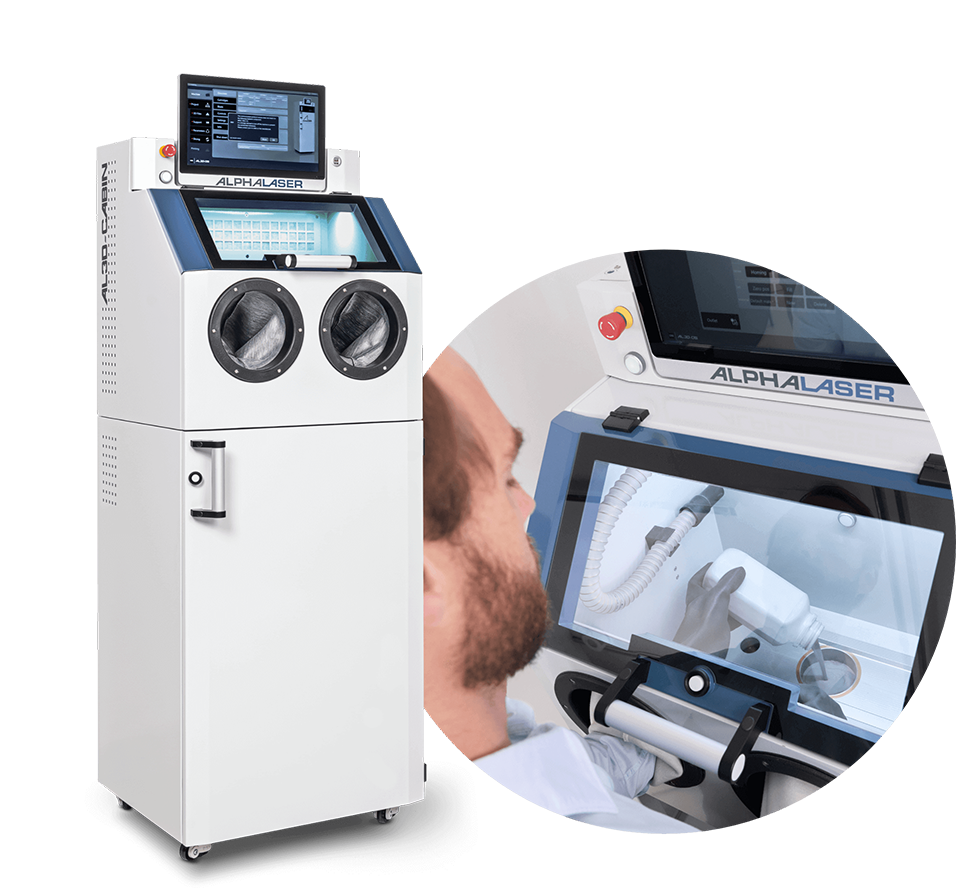
Setzen Sie die leere Kartusche in die AL3D-CABIN und befüllen Sie diese mit dem gewünschten Material.
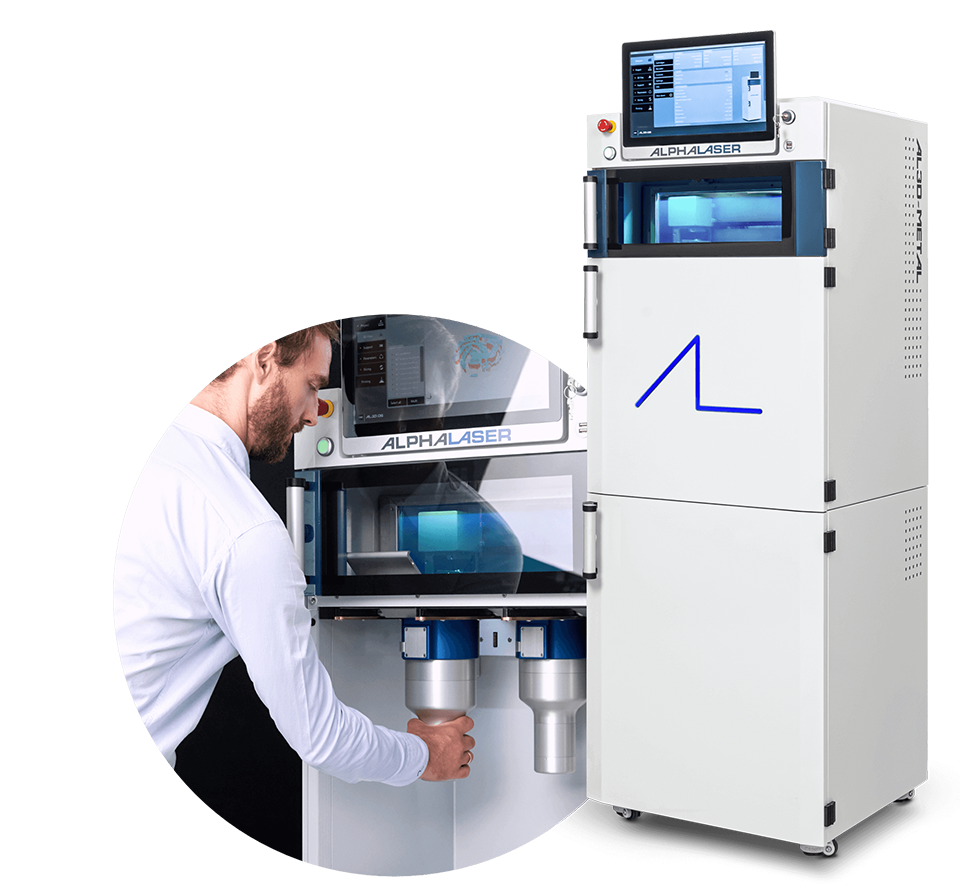
Sobald die Kartusche befüllt ist, setzen Sie sie in den linken Slot des AL3D-METAL und zwei leere Kartuschen in den mittleren und rechten Slot des Druckers ein.
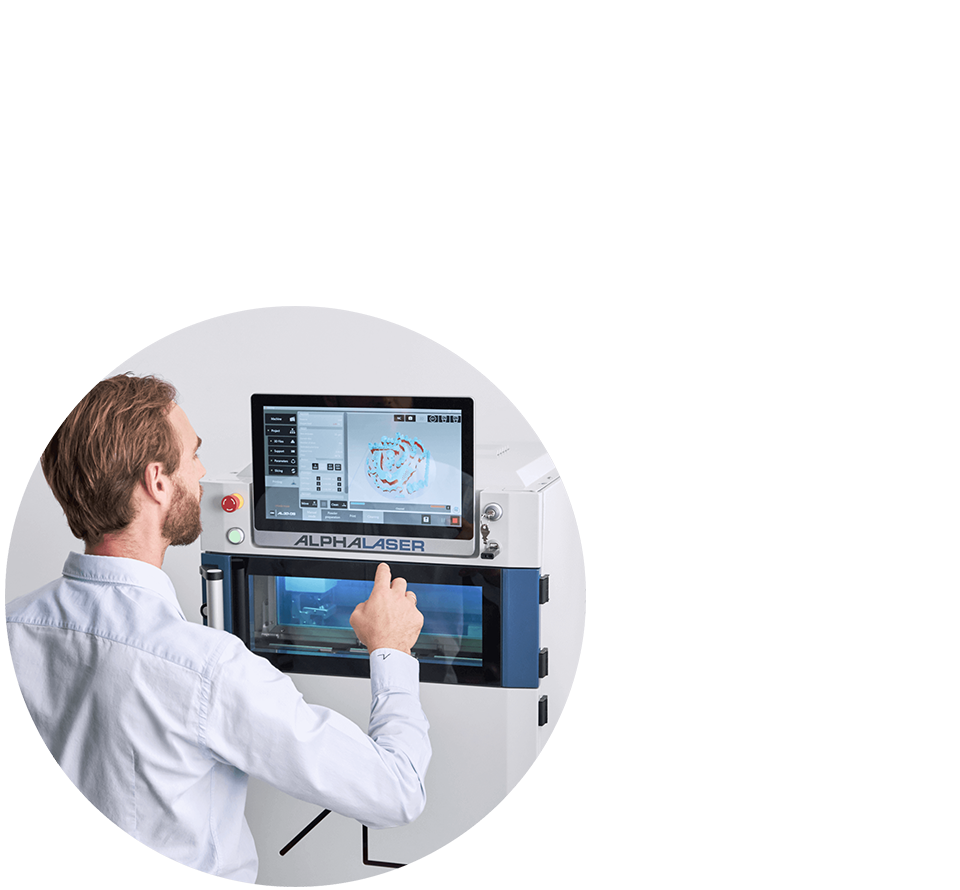
Vorbereitung und Start des Druckprozesses
1. Laden Sie das 3D-Modell über USB oder über das Netzwerk im AL3D-METAL 200.
2. Bereiten Sie nun den Druck vor: Fluten Sie die Druckkammer mit Argongas, platzieren Sie das 3D-Modell und versehen Sie es mit Stützstrukturen. Stellen Sie jetzt die Druckparameter ein oder laden Sie diese aus der Datenbank. Generieren Sie nun das Slizing der einzelnen Laserbahnen (G-Code). Auch eine Schicht-für-Schicht-Visualisierung der Laserbahnen ist möglich.
3. Starten Sie den Druckprozess mit der integrierten Reinigungsroutine.
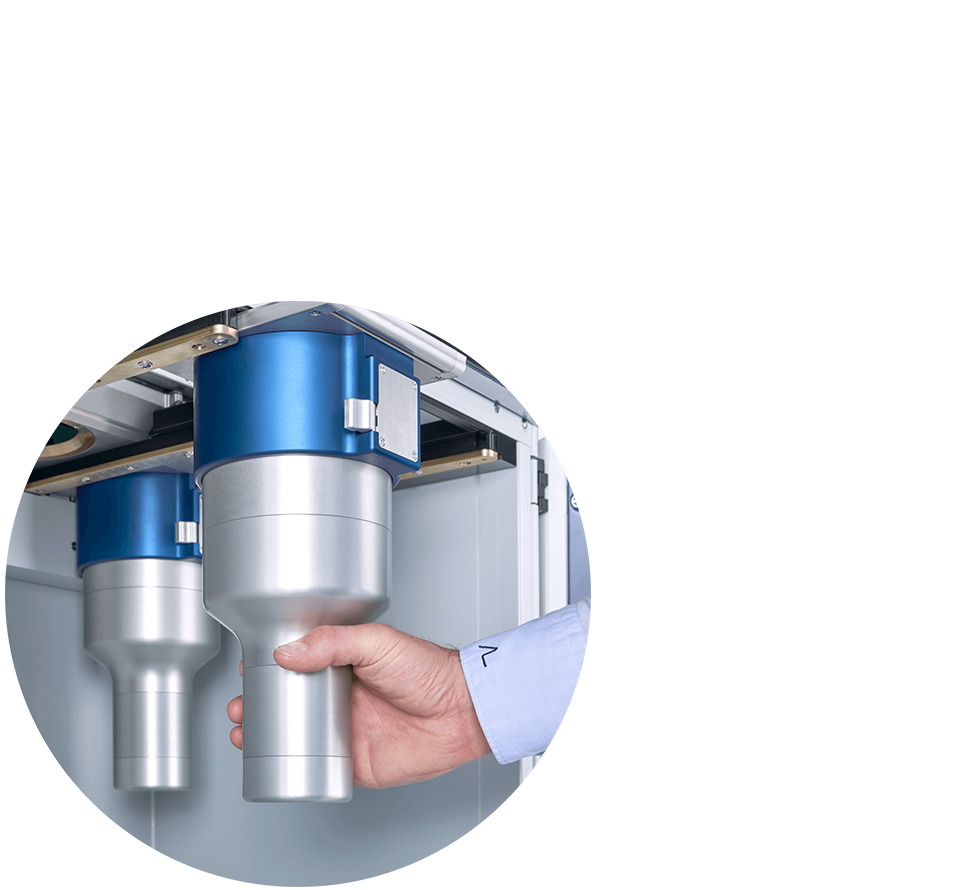
Entnehmen Sie die Kartuschen aus dem AL3D-METAL und setzen Sie diese in die AL3D-CABIN ein.
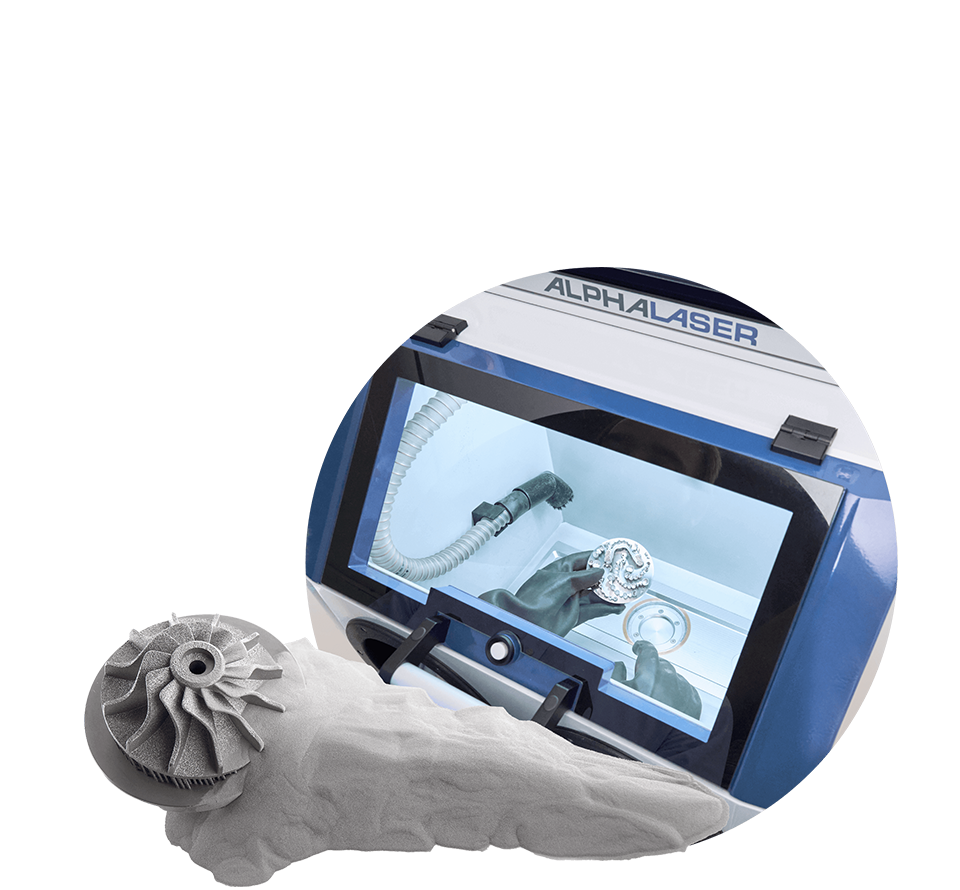
Trennen Sie nun das Bauteil vom Restpulver in der Druckerkartusche und recyceln Sie das mit dem Druckprozess in Verbindung gekommene Pulver. Nicht benötigtes Restpulver kann sofort weiterverwendet werden.
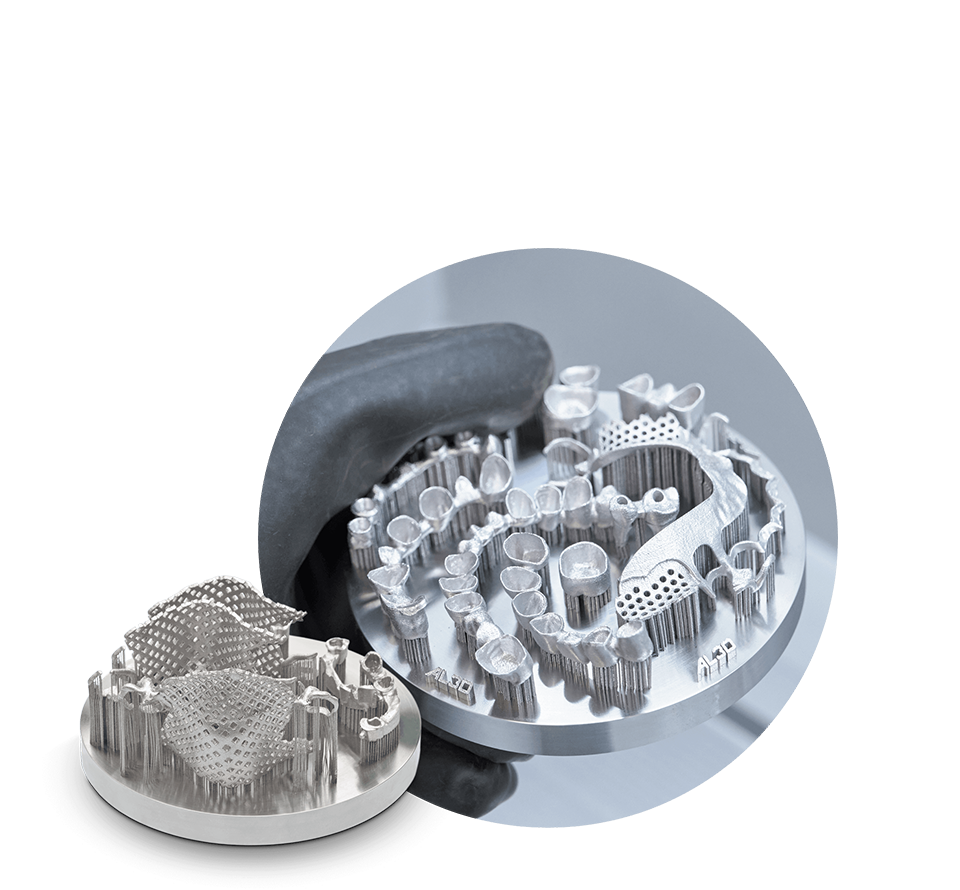
Bearbeiten Sie das Bauteil ggf. nach.

Fordern Sie einen Musterdruck an und überzeugen Sie sich selbst.

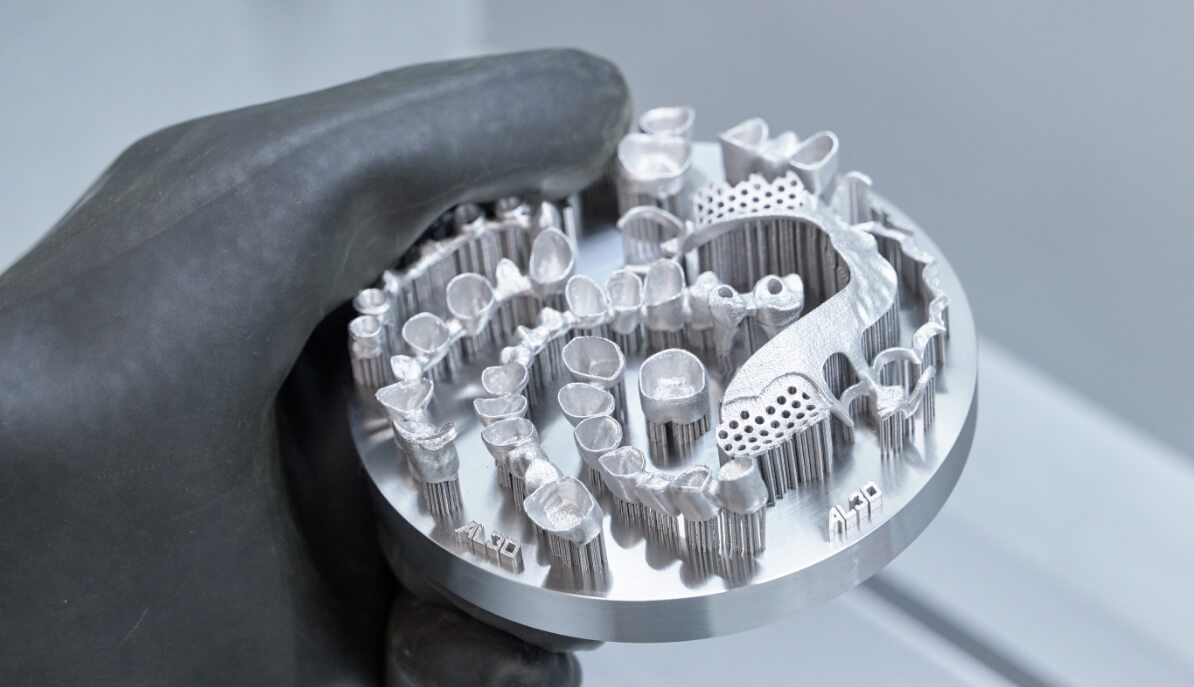
Geometriefreie Fertigung von Werkstücken und Prototypen

VORTEILE VON 3D-METALLDRUCKERN
- Design- & Geometriefreiheit
- Beschleunigte Produktentwicklung & Rapid Prototyping
- Materialeffizienter im Vergleich zu subtraktiven Verfahren
- Kostengünstiger für Kleinserien & komplexe Strukturen
- Kombination von verschiedenen Materialien & Legierungen
- Hoher Fertigungsgrad in einem Arbeitsschritt
Technische Daten
| Bedienung | 15,6“ Touchscreen, Tastatur und Maus möglich | |
| Konnektivität | Ethernet; 2 × USB | |
| Software | AL3D-OS, Offline Version zur Projekterstellung, TeamViewer Remote Zugriff | |
| Externe Software | Autodesk Netfabb Materialise Magics CIM Systems Pyramis Offene Softwareschnittstelle für externe Postprozessoren |
| Legierungen | Eisen-Legierungen Nickelbasis-Legierungen Cobalt-Chrom-Legierungen Edelmetalle reaktive Metalle/weitere auf Anfrage |
| Erreichbare Bauteildichte | > 99 % |
| Bauvolumen | Ø 100 mm; Z 85 mm Ø 100 mm; Z 120 mm |
| Schichtstärke | 10-50 µ m |
| Elektrischer Anschluss | 230 V, 50 Hz / 60 Hz, max. 16 A |
| Zulässige Luftfeuchte | max. 70 % |
| Zulässige Umgebungstemperatur | 15–30° C |
| Schutzgas/Argon (erforderlicher Anschluss) | 4,5-6 bar Eingangsdruck, Ø 6 mm Schlauchanschluss |
| Gasverbrauch im Betrieb | <5 L/min Purge Funktion 20 L/min |
| Staubsaugeranschluss für ext. Staubsauger | NW32 Anschluss |
| Gewicht | ca. 180 kg |
| B × T × H | 600 × 617 × 1770 mm |
| Gewicht | ca. 100 kg |
| B × T × H | 600 × 617 × 1770 mm |
| Lasertyp / Wellenlänge | Faserlaser 200 W CW, 1070 nm |
| Fokusdurchmesser | 50 µm |
| Scangeschwindigkeit | max. 5 m/s |
| Prozessparameter | Offener Zugriff auf alle Maschinen- und Prozessparameter |
| Bedienung | 15,6“ Touchscreen, Tastatur und Maus möglich | |
| Konnektivität | Ethernet; 2 × USB | |
| Software | AL3D-OS, Offline Version zur Projekterstellung, TeamViewer Remote Zugriff | |
| Externe Software | Autodesk Netfabb Materialise Magics CIM Systems Pyramis Offene Softwareschnittstelle für externe Postprozessoren |
| Legierungen | Eisen-Legierungen Nickelbasis-Legierungen Cobalt-Chrom-Legierungen Edelmetalle reaktive Metalle/weitere auf Anfrage |
| Erreichbare Bauteildichte | > 99 % |
| Bauvolumen | Ø 50 mm; Z 50 mm Ø 50 mm; Z 85 mm |
| Schichtstärke | 10-50 µ m |
| Elektrischer Anschluss | 230 V, 50 Hz / 60 Hz, max. 16 A |
| Zulässige Luftfeuchte | max. 70 % |
| Zulässige Umgebungstemperatur | 15–30° C |
| Schutzgas/Argon (erforderlicher Anschluss) | 4,5-6 bar Eingangsdruck, Ø 6 mm Schlauchanschluss |
| Gasverbrauch im Betrieb | <5 L/min Purge Funktion 20 L/min |
| Staubsaugeranschluss für ext. Staubsauger | NW32 Anschluss |
| Gewicht | ca. 100 kg |
| B × T × H | 600 × 617 × 1770 mm |
| Lasertyp / Wellenlänge | Faserlaser 200 W CW, 1070 nm |
| Fokusdurchmesser | 50 µm |
| Scangeschwindigkeit | max. 5 m/s |
| Prozessparameter | Offener Zugriff auf alle Maschinen- und Prozessparameter |